毛邊去不掉,很多人第一個反應是把轉速調高。
結果呢?毛邊還在,工件上卻多了一層抹不掉的尼龍痕。問題通常不在機台,在刷子選錯了,或是用錯了。
去毛邊刷多半是研磨刷:把磨料混進尼龍絲裡做成的刷子。這篇用線徑、毛長、磨料粒度、固定方式四個參數,說明它該怎麼選。也會講清楚,哪些毛邊根本不該交給刷子。
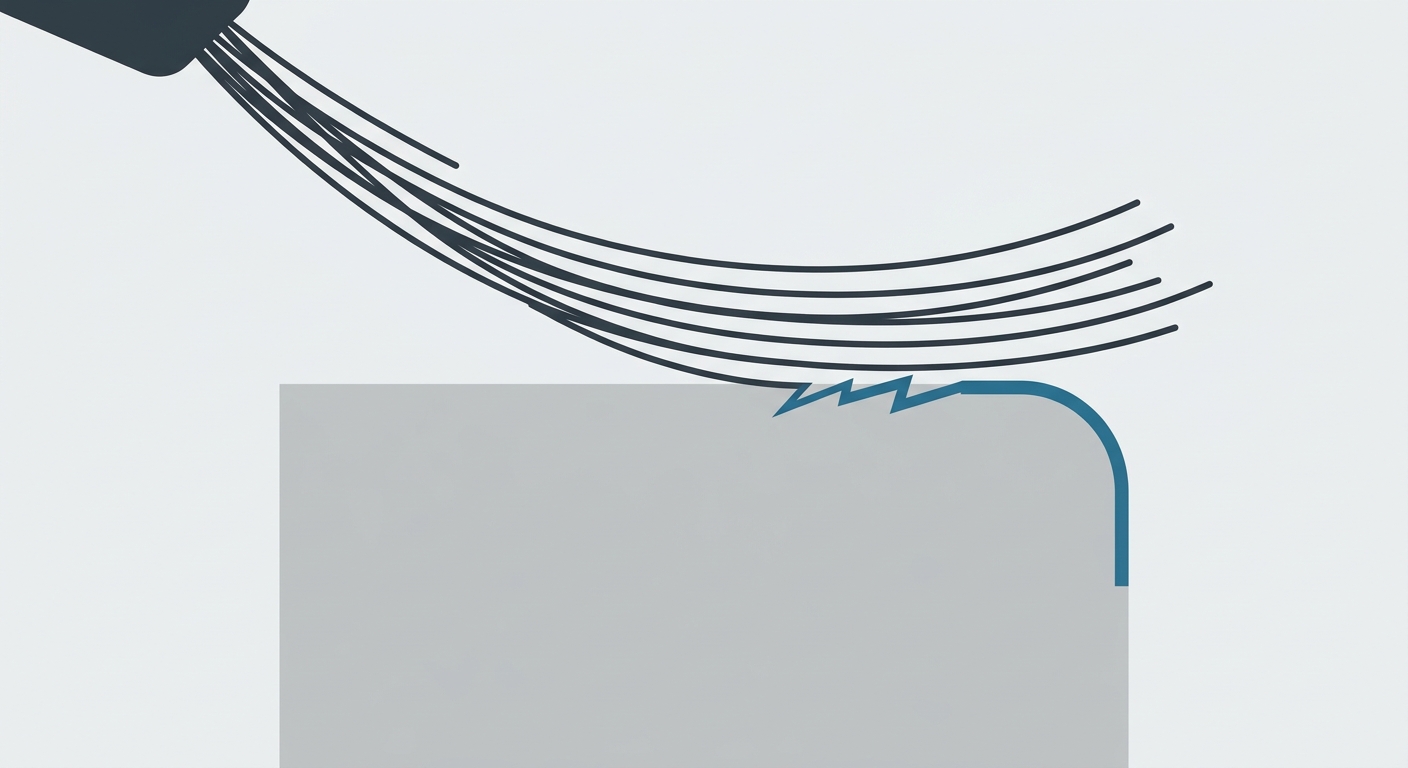
圖說:研磨絲掃過邊緣,帶走毛邊、留下一個小圓角
不確定線徑與磨料怎麼搭?告訴我們工件材質、毛邊大概多大、刷頭能用的空間,我們回覆可行的規格與限制 → 送出技術諮詢
研磨絲刷是什麼:把磨料混進尼龍單絲的刷子
研磨絲刷是用含磨料的尼龍絲做成的刷子,典型的研磨絲約 70% 是尼龍、30% 是磨料(依重量計)(Industrial Brush Company)。磨料不是塗在表面,而是包在整根絲裡面。
磨料包在絲裡,決定了研磨絲刷的脾氣。
砂輪的磨粒固定在表面,磨完就沒了。研磨絲不同。美國專利 US 8,892,238 B2 的說明寫道,尼龍研磨絲刷在使用中會磨耗,絲接觸金屬表面時不斷露出新的磨粒,所以在大量生產中能提供均勻的研磨效果(Google Patents, 2014)。
換句話說,每一根絲都像一支會自己長出新刃口的小銼刀。
那它跟一般尼龍刷差在哪?一般尼龍刷靠的是絲本身的彈性去掃,適合除塵與清潔。研磨絲多了磨料,才有切削能力。它常見的用途是清潔、去毛邊、拋光與表面修飾(Brush Research Manufacturing)。
市面上叫它「研磨刷」「研磨毛刷」「磨料尼龍刷」的都有,指的多半是同一類產品。
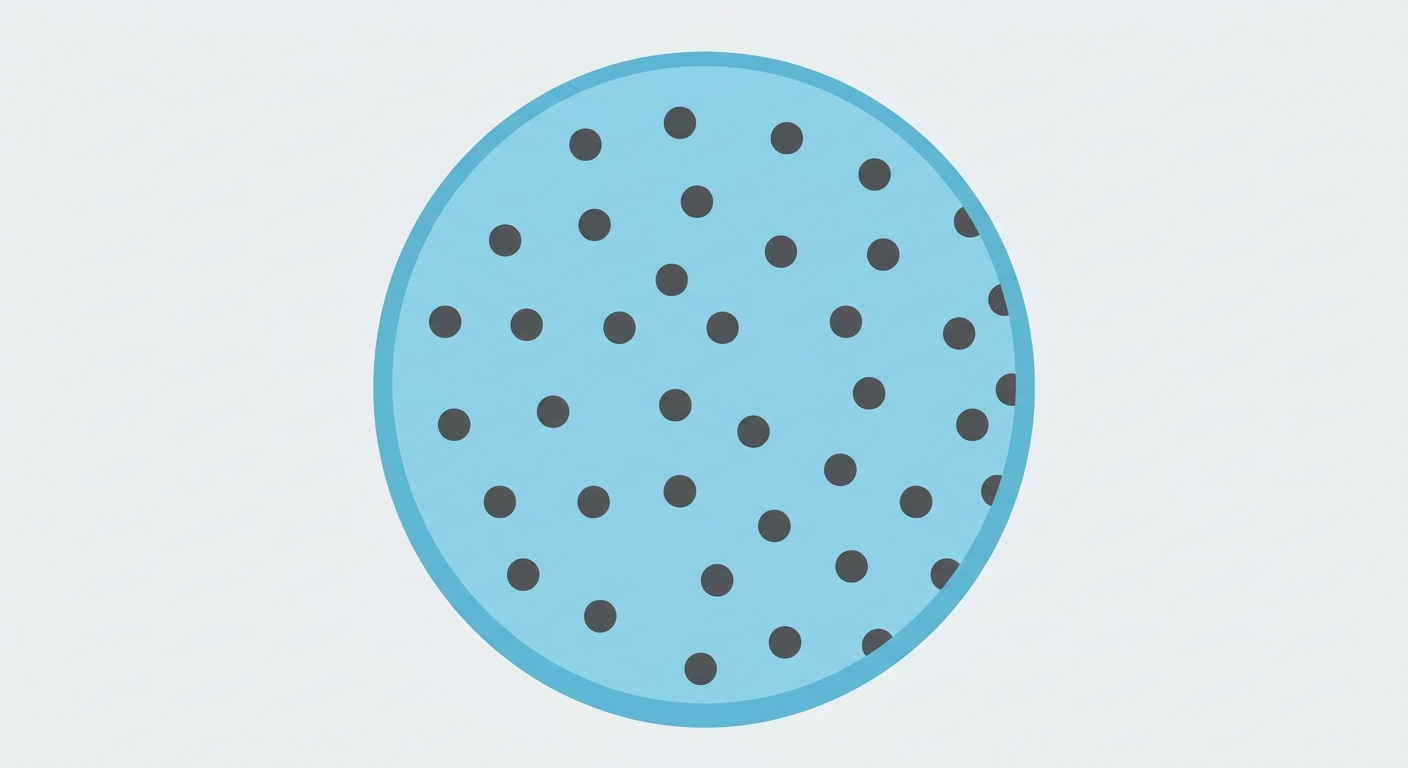
圖說:研磨絲的斷面——磨料顆粒分布在整根絲裡,表層磨掉後,裡面的顆粒接著露出來
哪些毛邊適合用刷子去,哪些不適合
研磨絲刷適合小毛邊與邊緣修飾,它只對邊緣起作用,不會改變工件尺寸。Weiler 的使用指南寫明,這類刷子去毛邊後形成的邊緣圓角,在硬鋼與碳化物上約 0.001–0.002 吋,在鋁這類軟材上約 0.004–0.008 吋(Weiler Abrasives, 2015)。換算約 0.025–0.05 mm 與 0.10–0.20 mm。
這組數字很小。小,正是重點。
同一份指南還寫了三件事:它不會從大面積上移除明顯的母材、不會改變尺寸公差、要把圓角做得更大需要多出很多時間。這種「愈磨愈慢」的特性,讓操作參數有比較寬的容許範圍,不容易把貴的工件磨壞。
所以,哪些情況適合?
| 情況 | 適不適合用研磨絲刷 | 原因 |
|---|---|---|
| 加工後的小毛邊、邊緣要倒出小圓角 | 適合 | 只作用在邊緣,圓角大小自我受限 |
| 平面零件上許多孔與槽的邊緣 | 適合 | 絲有彈性,可同時處理多個邊緣 |
| 厚而硬的大毛邊 | 不適合 | 指南建議先把毛邊控制在最小,刷子才有效率 |
| 要靠它修尺寸、修平面 | 不適合 | 不會移除明顯母材,也不改變公差 |
| 很小的內孔 | 要另外評估 | 直徑小於 3/4 吋(約 19 mm)的內孔較難用刷子去毛邊 |
最後一列的出處是 Products Finishing 的專文,該文同時指出刷子通常在 ±0.020 吋(約 ±0.5 mm)的範圍內有效運作(Products Finishing, 2004)。
我們的判斷方式很簡單:刷子改變的是邊緣的狀態,不是零件的尺寸。如果你期待它把一個面修平、把一個尺寸修到位,那就選錯工具了。先用刀具把毛邊壓到最小,再讓刷子收尾,才是它擅長的位置。
其他去毛邊工具與做法,可以對照工業毛刷的應用案例裡金屬加工的例子。
線徑與毛長:決定切削力與貼合度的兩個參數
線徑愈粗、外露毛長愈短,切削力愈強;反過來,線細毛長則貼合性好。Weiler 的指南列出 5 種增加切削力的做法,其中 2 種就是加大線徑與粒度、改用毛長較短的刷子(Weiler Abrasives, 2015)。
道理不難懂。絲愈粗愈短,愈不容易彎,頂在邊緣上的力就愈集中。
我們做過一款雙頭研磨刷,可以當例子。它的規格是這樣的:
- 柄:六角鋁棒,全長 100 mm
- 兩端各植一束含磨料的研磨絲
- 線徑 0.8 mm,外露毛長 12 mm
- 用途:石材雕刻的清潔與研磨
0.8 mm 配 12 mm,在我們做過的刷子裡屬於「粗線短毛」的組合。石材硬、刻痕深,要的就是切削力,不是貼合度。
要是換成鋁件的曲面邊緣呢?那就該往反方向選:線細一點、毛長一點,讓絲能順著輪廓彎過去。
| 組合 | 特性 | 適合的場合 | 要注意的事 |
|---|---|---|---|
| 粗線、短毛 | 絲硬、切削力集中 | 硬材、較明顯的毛邊、溝槽 | 貼合性差,複雜輪廓容易漏掉 |
| 細線、長毛 | 絲軟、貼合輪廓 | 軟材、曲面、精細邊緣 | 切削力弱,去毛邊時間較長 |
| 圓形斷面的絲 | 較溫和、順應性高 | 鋁、黃銅等軟金屬,小孔與窄槽 | 效率低於矩形絲 |
| 矩形斷面的絲 | 較強的切削 | 鋼、鑄鐵等硬金屬,毛邊較大時 | 進不去細小的孔與槽 |
表中圓形與矩形斷面的建議出自 Weiler 同一份指南。
一個常被忽略的細節:毛長會隨使用變短。新刷剛裝上去時偏軟,用一陣子變硬,切削力也跟著變。量產時要把這個變化算進換刷週期,可以參考工業刷具的更換週期指南。
磨料種類與粒度:碳化矽、氧化鋁與陶瓷怎麼分
研磨絲常見的磨料有碳化矽、氧化鋁與陶瓷 3 類,粒度從 46 號到 500 號,共 8 個常見級距(Industrial Brush Company)。號數愈小,顆粒愈粗。
粒度不是獨立的參數。同一份資料寫道,使用的粒度愈粗,絲的線徑與硬度也跟著增加。所以粗粒度通常搭配粗線,細粒度搭配細線,很難各選各的。
哪一種磨料配哪一種工件?這一題我們不給通用答案。
原因是各家料源的配方與建議不同,同樣叫「碳化矽 120 號」的絲,表現不一定一樣。比較穩當的做法是向料源要技術資料,再用自己的工件試刷。
倒是有一個用詞上的坑,我們自己踩過。我們做過一款用於石材雕刻的雙頭研磨刷,需求單上寫的磨料是「金光砂」。業界口語裡「金剛砂」有時指碳化矽,有時指鑽石磨料,寫成「金光砂」的也有。三種叫法,可能是三種東西,也可能是同一種。
我們的處理方式是:報價時先統一寫成「金剛砂」,並把「投產前向料源確認實際磨料與粒度」列為待辦。
給詢價的人一個建議:直接寫磨料的名稱與粒度號數,例如「碳化矽、120 號」。少一個模糊的詞,就少一輪來回。
規格還沒定?先把四件事告訴我們
工件材質、毛邊大小、刷頭能用的空間、乾式或濕式。有這四件事,就能先評估線徑、毛長與磨料的方向,不必等到圖面完成。
轉速不是愈快愈好:切削力與過熱的限制
提高轉速不會讓研磨絲刷更有切削力,Weiler 的經驗法則是把線速度控制在 3,500 SFPM 以下,約每秒 17.8 公尺(Weiler Abrasives, 2015)。刷子上標示的最高安全轉速,也不是最佳工作轉速。
這跟直覺相反。為什麼?
研磨絲靠的是「擦」與「銼」的動作。指南把它比喻成有彈性的銼刀:工件要壓進絲裡夠深,絲才咬得住邊緣。轉太快,絲來不及貼上去就甩開了。
要更強的切削力,指南給的做法是這 5 項:
- 降低轉速、增加壓入深度
- 降低進給速度
- 改用矩形斷面的絲
- 加大線徑與粒度
- 改用毛長較短的刷子
沒有一項是「轉快一點」。
過熱則是另一個限制。尼龍會熔。指南寫道,轉速過高與壓入過深會累積熱量,使尼龍絲熔化並抹在工件表面。參數改不動的時候,建議加冷卻液。
冷卻液還有第二個用途:把毛屑與磨耗下來的磨粒沖離機台的軸承與滑軌。指南建議搭配至少 50 微米的過濾。對精密機台來說,把磨粒沖走並濾掉,比去毛邊本身更值得在意。
黏膠固定與機械植毛:小刷頭為什麼常用黏膠
孔徑只有幾公釐的小刷頭,常用黏膠把整束毛固定在孔內。我們做過一款雙頭研磨刷,兩端的孔徑分別是 4.6 mm 與 3.2 mm,孔深都是 22 mm,就是用黏膠固定。
為什麼不用一般的植毛方式?
一般植毛是把毛束對折,用固定線或固定釘壓進孔底。孔太小、絲又粗的時候,0.8 mm 的研磨絲很難對折塞進 3.2 mm 的孔。直接把整束絲的一端上膠、插進深孔,反而是比較實際的做法。孔深 22 mm 的作用,是讓膠有足夠的包覆長度。
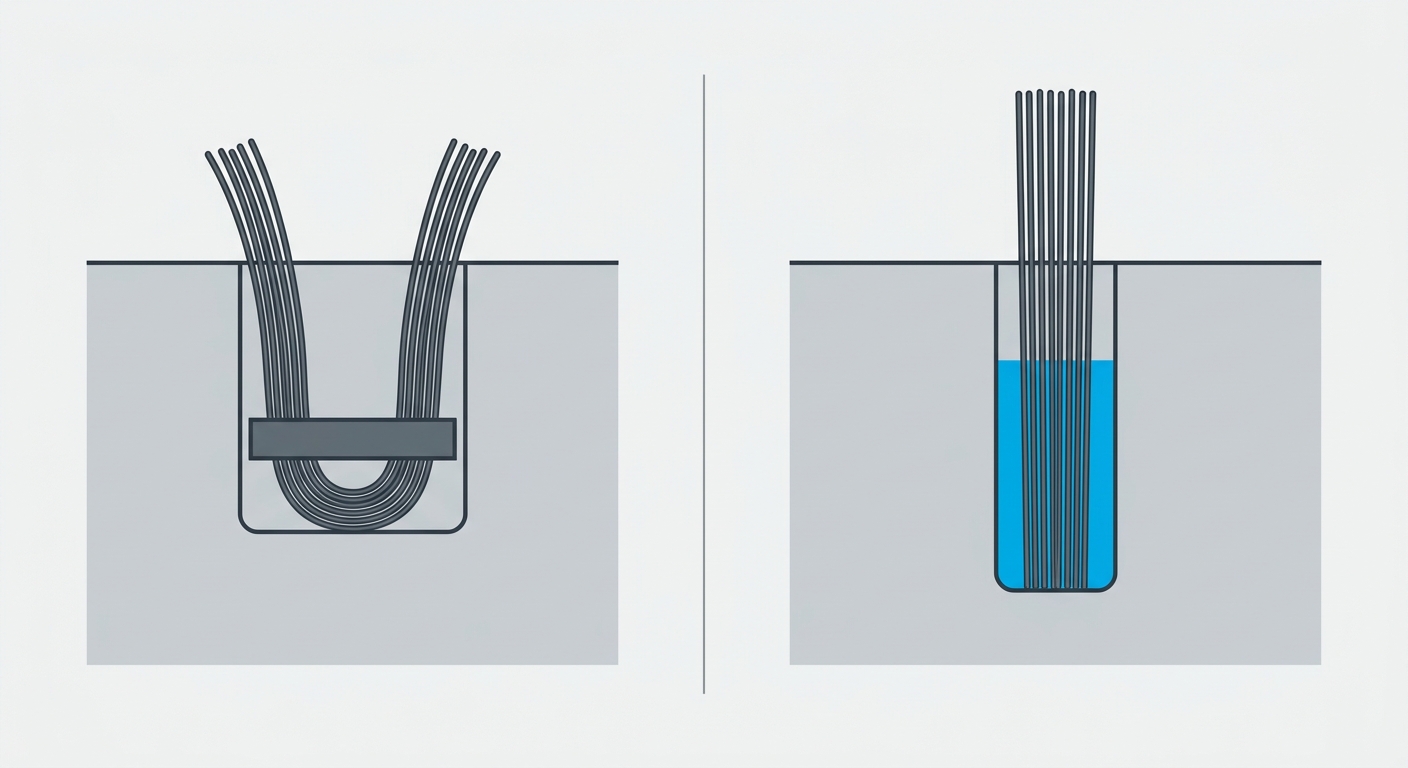
圖說:左邊是機械植毛——毛束對折後,用固定釘固定在孔內;右邊是黏膠固定——整束絲直接上膠、插進深孔
這種做法有它的限制,下單前要先想清楚:
- 溫度:膠的耐熱能力依膠種而定,高溫環境要先確認
- 溶劑與冷卻液:有些膠不耐特定溶劑,濕式加工要先告知使用的液體
- 拉力:固定強度取決於孔深、膠的包覆與孔內清潔度,不能預設它等同於機械植毛
毛束固定得牢不牢,要用拉力測試去驗,做法見毛刷掉毛的出廠驗收判準。如果刷座是板狀的,底板材質也會影響孔位與固定,可以參考植毛板刷的底板材質比較。
PCB 刷磨用的刷與一般去毛邊刷的差別
研磨絲刷的用途很廣:材料商的應用清單除了金屬與塑膠零件的邊緣,也列了原木、塑膠件與電路板前處理(Industrial Brush Company)。不過 PCB 產線上的「刷磨」,用的是另一種產品形式。
差別在哪?
以 3M Scotch-Brite 的 PC 清潔刷為例,它是用樹脂把不織布纖維與磨料礦物黏結在一起做成的刷輪,用途是去除銅面的氧化層、污染物與殘留,讓防焊層附著得更好(Prostech)。構造跟一根一根的研磨絲並不相同。手持或裝在主軸上的小刷頭,處理的則是單一零件的局部邊緣。
兩者都靠磨料去處理表面,規格的談法卻完全不同。刷輪要談的是輪徑、輪寬與軸心;小刷頭談的是孔徑、毛束與柄的形狀。
這一段我們只點出差異。PCB 產線的刷輪參數因機台而異,沒有實際的機台資料,我們不會給建議值。滾輪類刷具怎麼做,可以看滾輪毛刷的生產工藝。
研磨刷與砂輪這類固結磨料怎麼選
研磨刷與砂輪最大的差別在於磨粒怎麼接觸工件:研磨絲是用有彈性的載體把磨粒帶到工件上,砂輪則把磨粒固定在剛性的本體上(Products Finishing, 2004)。這 1 個差別,決定了兩者適合的工作。
| 比較項目 | 研磨絲刷 | 砂輪等固結磨料 |
|---|---|---|
| 磨粒的載體 | 有彈性的尼龍絲 | 剛性本體 |
| 對邊緣的作用 | 去毛邊後自我受限,形成小圓角 | 持續移除材料 |
| 對尺寸的影響 | 不改變尺寸公差 | 會改變尺寸,可用於修整 |
| 複雜輪廓 | 絲能順著輪廓貼合 | 需要對應的輪形 |
| 大毛邊 | 效率低 | 適合 |
Products Finishing 的專文也解釋了「自我受限」的原因:絲碰到帶毛邊的尖角時接觸面積小、切削壓力高;毛邊去掉、角開始變圓之後,切削壓力就降下來。
那鋼刷呢?鋼絲刷靠的是金屬絲的刮除力,常用在除鏽與去除焊渣,是另一類工具,不在這張表裡比較。它的用法與限制另有鋼絲刷的完整指南說明。尼龍類刷毛的基本特性,則可以看尼龍與合成刷毛的材質指南。
刷柄表面處理:陽極顏色為什麼要先對色板
鋁柄做陽極染色時,顏色要在量產前先確認,因為不同批次之間會有色差。這不影響去毛邊的功能,卻很常變成交貨時的爭議。
我們做過一款雙頭研磨刷,柄是六角鋁棒,指定陽極處理、紅色。我們當時列的待辦之一,就是「確認紅色是否要指定色號或色板」。理由是樣品是鋁原色,沒有做陽極,雙方對「紅色」的想像未必一樣。
做法很簡單:先給色號或實體色板,確認可接受的色差範圍,再投產。多花 1 個確認步驟,省掉整批重做的風險。
去毛邊刷常見問題
去毛邊刷和研磨刷是同一種東西嗎?
多數情況下是。去毛邊刷講的是用途,研磨刷講的是刷毛含磨料這個構造。典型的研磨絲約 70% 是尼龍、30% 是磨料,靠絲裡的磨粒去除毛邊。不過鋼絲刷也能去毛邊,所以詢價時最好直接寫明刷毛材質。
研磨絲的粒度號數怎麼選?
常見粒度從 46 號到 500 號,號數愈小顆粒愈粗、切削力愈強。粒度愈粗,絲的線徑與硬度也跟著增加,所以粗粒度通常搭配粗線。建議先用中間的粒度試刷,再依毛邊去除的速度與表面狀況往粗或細調整。
去毛邊刷會不會刮傷工件表面?
研磨絲刷只對邊緣起作用,不會從大面積上移除明顯的母材,也不改變尺寸公差。形成的邊緣圓角在鋁這類軟材上約 0.10–0.20 mm。要留意的是過熱:轉速過高或壓入過深,尼龍絲會熔化並抹在工件表面。
去毛邊刷的轉速要開多快?
不是愈快愈好。Weiler 建議把線速度控制在 3,500 SFPM 以下,約每秒 17.8 公尺。提高轉速不會增加切削力,要更強的切削應該降低轉速、增加壓入深度,或改用線徑較粗、毛長較短的刷子。
客製去毛邊刷詢價時要提供哪些資料?
至少提供 4 項:工件材質、毛邊的大小與位置、刷頭可用的空間與裝夾方式、乾式或濕式加工。磨料請寫名稱與粒度號數,例如碳化矽 120 號,不要只寫金剛砂。有實體樣品或圖面,評估會更快。
選去毛邊刷,先決定它不做什麼
選去毛邊刷,從排除法開始最快。
大毛邊先交給刀具,尺寸交給加工,剩下的邊緣修飾才是研磨絲刷的工作。接著用線徑與毛長決定切削力與貼合度,用粒度決定表面狀況,再確認固定方式耐不耐你的溫度與液體。轉速放在最後調,而且通常是往下調。
這套判準也有它的邊界。磨料該選哪一種,我們沒有給通用答案;PCB 刷輪的參數,我們也沒有給建議值。這兩件事都要回到料源的技術資料與實際機台,用試刷來定。
準備好工件資料了嗎?
附上圖面或樣品,說明工件材質與毛邊狀況,我們依實際規格評估報價與交期。想先了解能做哪些刷型,也可以看服務範圍。
→ 填寫詢價需求 | 了解客製化與植毛服務
延伸閱讀
參考資料
- Abrasive Filament — Industrial Brush Company
- US 8,892,238 B2 Edge break details and processing — Google Patents
- Abrasive Nylon Brushes — Brush Research Manufacturing
- Guidelines for Effective Use of Nylox Brushes (WC445 Rev. 2/15) — Weiler Abrasives
- Brushing Up on Deburring — Products Finishing
- 3M Scotch-Brite High Resolution PC Cleaning Brush — Prostech